吸塑模具材质加工步骤全解析
标题:吸塑模具材质加工步骤全解析
一、吸塑模具材质选择
吸塑模具的材质选择至关重要,它直接影响到模具的精度、寿命和成本。常见的吸塑模具材质包括P20、H13、S136、NAK80等。其中,P20材质具有较好的机械性能和加工性能,适用于一般精度要求的吸塑模具;H13材质硬度高、耐磨性好,适用于高精度、高寿命的吸塑模具;S136和NAK80材质则具有更高的强度和韧性,适用于特殊性能要求的吸塑模具。
二、吸塑模具加工步骤
1. 模具设计:根据产品图纸和吸塑工艺要求,进行模具结构设计,包括型腔、型芯、分型面、斜顶、行位、滑块等。
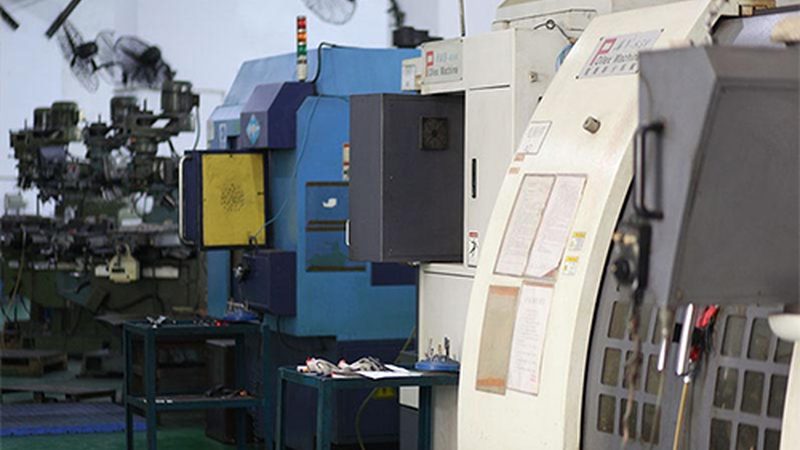
2. 数控加工:采用CNC精铣、线切割等加工方式,对模具进行粗加工和精加工。在加工过程中,要严格控制尺寸公差和表面粗糙度。
3. 热处理:对模具进行淬火处理,提高模具的硬度和耐磨性。淬火后的模具硬度一般在HRC50-58之间。
4. 表面处理:对模具表面进行氮化、镀硬铬等处理,提高模具的耐磨性和耐腐蚀性。
5. 试模:将加工完成的模具安装在吸塑机上,进行试模。通过试模,检验模具的精度、寿命和吸塑效果。
6. 改模:根据试模结果,对模具进行必要的调整和改进,确保模具的精度和吸塑效果。
7. 量产:经过多次试模和改进后,模具达到设计要求,即可进行量产。
三、吸塑模具加工注意事项
1. 尺寸公差:吸塑模具的尺寸公差要求较高,一般在±0.003mm~±0.01mm区间。在加工过程中,要严格控制尺寸公差,确保模具的精度。
2. 表面粗糙度:吸塑模具的表面粗糙度要求较高,一般在Ra0.8~Ra1.6之间。在加工过程中,要严格控制表面粗糙度,提高模具的耐磨性和耐腐蚀性。
3. 流道平衡:吸塑模具的流道平衡对吸塑效果有很大影响。在加工过程中,要确保流道平衡,避免出现产品变形、缩水等问题。
4. 锁模力:吸塑模具的锁模力要适中,过高或过低都会影响吸塑效果。在加工过程中,要根据产品尺寸和吸塑工艺要求,合理设置锁模力。
5. 顶出机构:吸塑模具的顶出机构要设计合理,确保产品能够顺利脱模。在加工过程中,要严格控制顶出机构的精度和强度。
通过以上步骤和注意事项,可以确保吸塑模具的质量和性能。在实际生产中,要根据产品特点和吸塑工艺要求,选择合适的模具材质和加工工艺,以提高吸塑效率和产品质量。