注塑熔接痕成因解析及快速解决策略
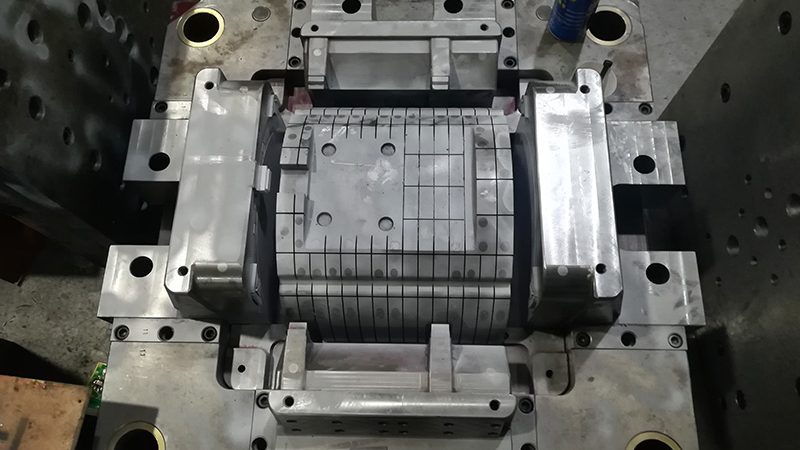
标题:注塑熔接痕成因解析及快速解决策略
一、熔接痕成因解析
注塑熔接痕是注塑成型过程中常见的缺陷之一,它通常出现在产品表面,表现为线条状或斑驳状的痕迹。熔接痕的形成主要与以下因素有关:
1. 注塑速度:注塑速度过快或过慢都可能导致熔接痕的产生。速度过快,熔体在模具内流动速度过快,难以充分融合;速度过慢,熔体在模具内停留时间过长,易产生冷料。 2. 温度控制:模具温度、熔体温度和冷却水温度的设置不当,会导致熔体流动性差,难以充分融合。 3. 料筒压力:料筒压力不足,熔体在模具内流动不畅,易产生熔接痕。 4. 模具设计:模具设计不合理,如流道设计不合理、浇口位置不当等,也会导致熔接痕的产生。
二、快速解决策略
针对注塑熔接痕的问题,以下是一些快速解决策略:
1. 调整注塑速度:根据产品特点和材料特性,适当调整注塑速度,确保熔体在模具内充分融合。 2. 优化温度控制:合理设置模具温度、熔体温度和冷却水温度,提高熔体流动性。 3. 调整料筒压力:适当增加料筒压力,确保熔体在模具内充分流动。 4. 优化模具设计:对模具进行改进,如优化流道设计、调整浇口位置等,减少熔接痕的产生。
三、注意事项
在解决注塑熔接痕问题时,需要注意以下几点:
1. 逐步调整:对注塑参数进行调整时,应逐步进行,避免一次性调整过大导致问题加剧。 2. 数据记录:在调整注塑参数过程中,记录相关数据,以便分析问题原因和调整效果。 3. 模具维护:定期对模具进行维护,确保模具表面光滑,减少熔接痕的产生。
四、总结
注塑熔接痕是注塑成型过程中常见的缺陷,了解其成因和解决策略对于提高产品质量具有重要意义。通过调整注塑速度、优化温度控制、调整料筒压力和优化模具设计等手段,可以有效解决注塑熔接痕问题,提高产品品质。
本文由 华潍中和(山东)环保材料有限公司 整理发布。